

Payvandlash yuqori haroratli qotishma zarblar uchun juda muhim jarayondir, chunki choklarning sifati butun uskunaning ishlash barqarorligi va xizmat muddatiga bevosita ta'sir qiladi. Ushbu maqola yuqori haroratli qotishma zarblari uchun samarali payvandlash usullarini o'rganadi, asosiy muammolarni hal qiladi va yuqori sifatli choklarga erishish uchun echimlarni taqdim etadi.
Yuqori haroratli qotishma zarblarni payvandlashda qiyinchiliklar
Yuqori haroratli qotishma zarblarni payvandlash bir nechta asosiy muammolarni keltirib chiqaradi:
Yuqori erish nuqtasi va issiqlik o'tkazuvchanligi
Yuqori haroratli qotishmalar yuqori erish nuqtalari va issiqlik o'tkazuvchanligiga ega bo'lib, yuqori energiya zichligi va uzoqroq isitish vaqtlarini ta'minlaydigan payvandlash jarayonlarini talab qiladi. Ushbu qiyinchiliklarni bartaraf etish to'g'ri sintezni ta'minlash va nuqsonlardan qochish uchun juda muhimdir.
Yorilishga moyillik
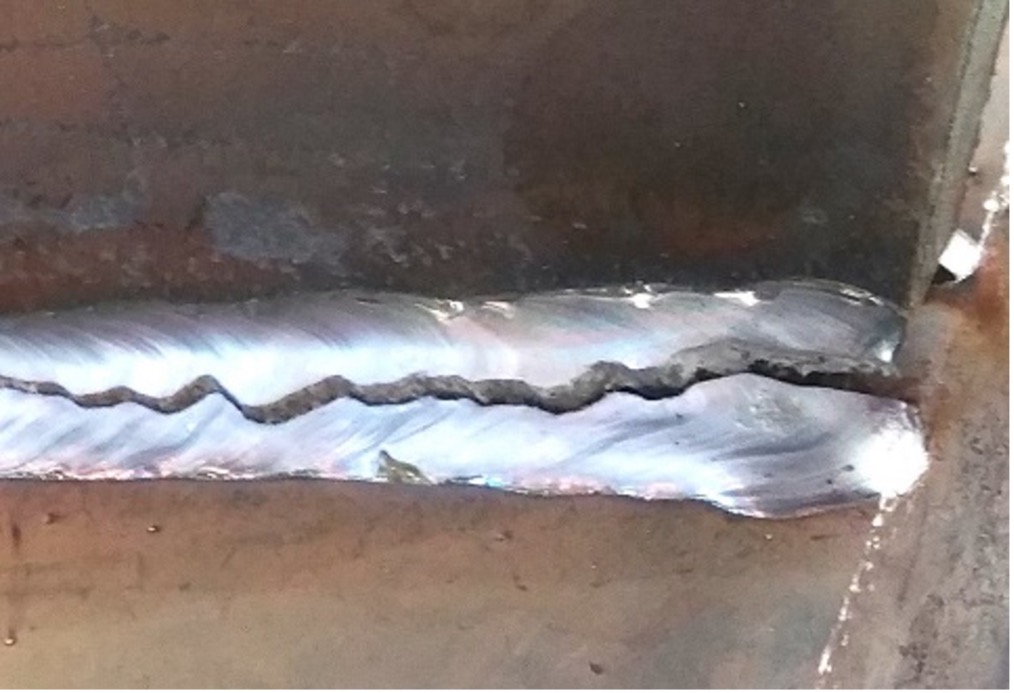
Ushbu qotishmalarning yuqori termal barqarorligi ularni issiqlik yoriqlariga va payvandlash paytida yoriqlarni qayta isitishga moyil qiladi. Bu yorilish xavfini minimallashtirish va payvandning yaxlitligini ta'minlash uchun payvandlash jarayoni va parametrlari ustidan qattiq nazoratni talab qiladi.
Nopoklarga nisbatan sezgirlik
Yuqori haroratli qotishmalar ifloslanishlarga sezgir bo'lib, payvandlash paytida atmosfera va payvand chovgumining tozaligini qattiq nazorat qilishni talab qiladi. Nopokliklar mexanik xususiyatlarning pasayishiga va korroziyaga chidamliligiga olib kelishi mumkin, bu esa payvandlangan komponentlarning umumiy ishlashini buzishi mumkin.
Yuqori haroratli qotishma zarblar uchun payvandlash texnikasi
Volfram inert gaz (TIG) va metall inert gaz (MIG) payvandlash
TIG va MIG payvandlashda argon kabi inert gazlar, payvandlash joyi atrofida himoya muhitini yaratish va atrofdagi havoning ifloslanishini oldini olish uchun himoya gaz sifatida ishlatiladi. Ushbu usullar barqaror payvandlash sifatini ta'minlaydigan turli qalinlikdagi yuqori haroratli qotishma zarblarni payvandlash uchun javob beradi. Biroq, ular sekinroq payvandlash tezligiga ega.

Elektron nurli payvandlash (EBW)
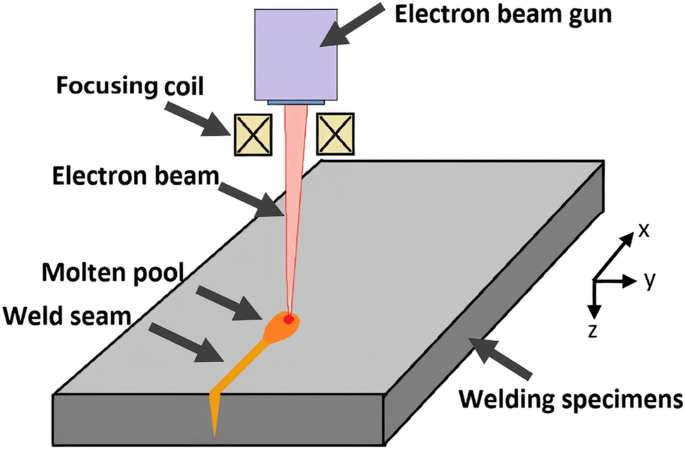
EBW yuqori energiyali zichlikdagi payvandlash usuli bo'lib, ishlov beriladigan qismning sirtini bombardimon qilish uchun elektron nurdan foydalanadi va materiallarni eritish va birlashtirish uchun kuchli issiqlik hosil qiladi. EBW tez payvandlash tezligini, kichik issiqlik ta'sir qiladigan zonalarni taklif qiladi va ayniqsa nozik yuqori haroratli qotishma zarblarini payvandlash uchun juda mos keladi. Biroq, bu katta uskunalar sarmoyasini talab qiladi va malakali operatorlarni talab qiladi.
Lazerli payvandlash (LW)
Lazerli payvandlash ish qismlarini eritish va birlashtirish uchun issiqlik manbai sifatida yo'naltirilgan lazer nuridan foydalanadi. LW tez payvandlash tezligi, tor payvand choklari va minimal issiqlik ta'sir qiladigan zonalarni taklif etadi, bu esa uni yuqori haroratli qotishma zarblarini yuqori aniqlik va yuqori sifatli payvandlash uchun ideal qiladi. Biroq, lazerli payvandlash uskunalari qimmat bo'lishi mumkin va u ilg'or ko'nikmalarga ega bo'lgan operatorlarni talab qiladi.

Ishqalanishli payvandlash (FW)
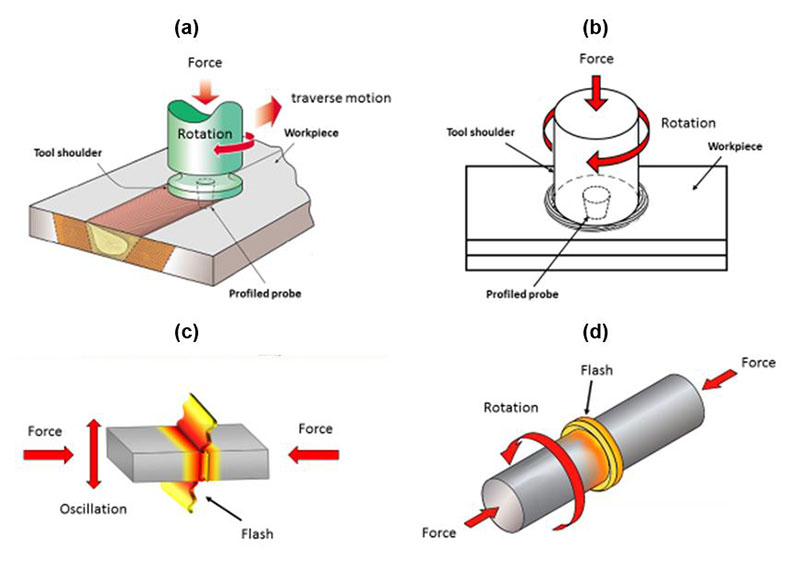
Ishqalanishli payvandlash - bu plastik deformatsiya va ulanishga erishish uchun ish qismlari orasidagi ishqalanish natijasida hosil bo'lgan issiqlikdan foydalanadigan birlashma usuli. Ushbu usul qisqa payvandlash vaqtini taklif qiladi va plomba materiallarini talab qilmaydi, bu uni yuqori haroratli qotishma zarblarini tez birlashtirish uchun mos keladi. Shu bilan birga, ishqalanish bilan payvandlash ishlov beriladigan qismning o'lchamlari va shakllariga ma'lum talablarni qo'yadi va payvandlash sifati ishqalanish sharoitlaridan sezilarli darajada ta'sir qilishi mumkin.
Yuqori haroratli qotishma zarblarni payvandlash ularning yuqori erish nuqtalari, issiqlik o'tkazuvchanligi, yorilishga moyilligi va aralashmalarga nisbatan sezgirligi tufayli noyob qiyinchiliklarni keltirib chiqaradi. TIG/MIG payvandlash, elektron nurli payvandlash, lazerli payvandlash va ishqalanish payvandlash kabi turli xil payvandlash usullari ushbu qiyinchiliklarni engish uchun echimlarni taklif qiladi. Tegishli payvandlash texnikasini tanlash zarb qalinligi, kerakli payvandlash tezligi va aniq va yuqori sifatli payvandlarga bo'lgan ehtiyoj kabi omillarga bog'liq.


